

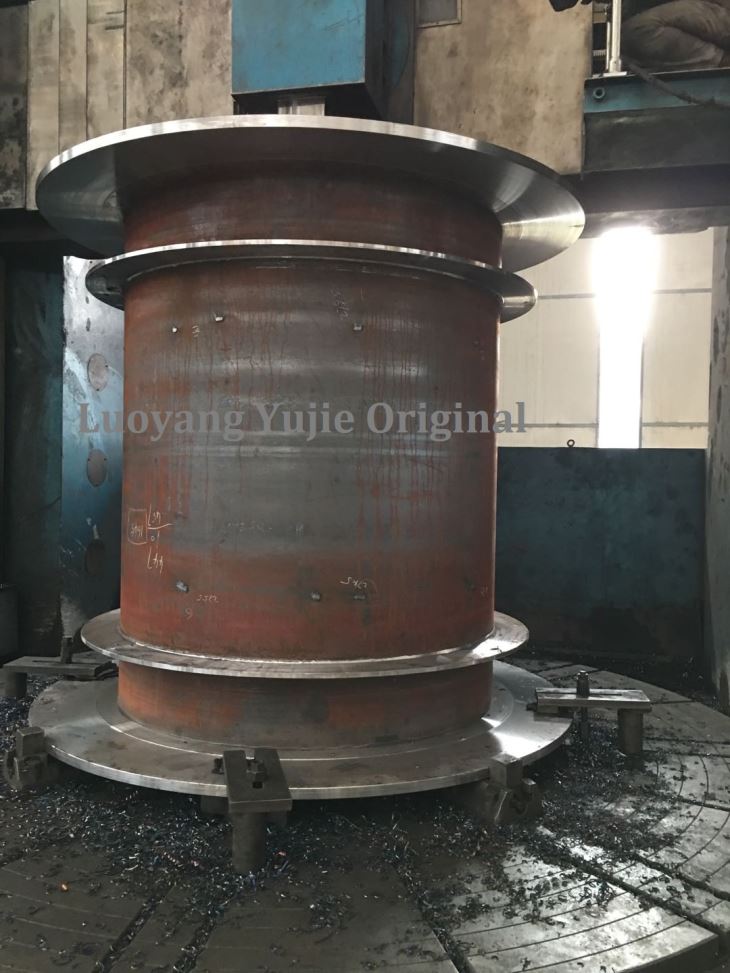

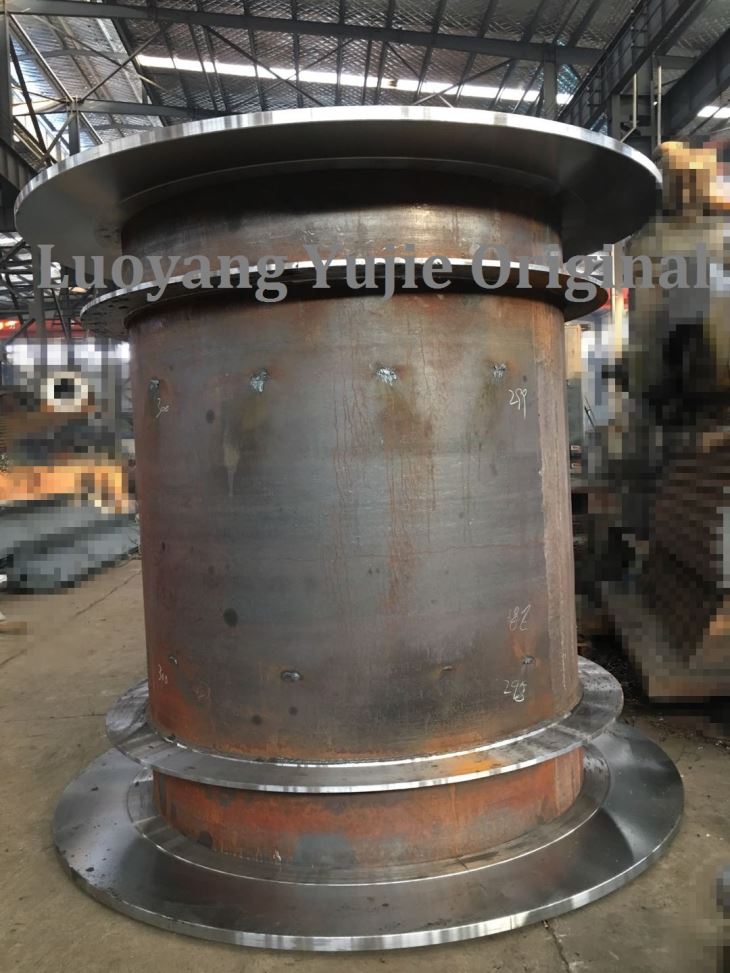
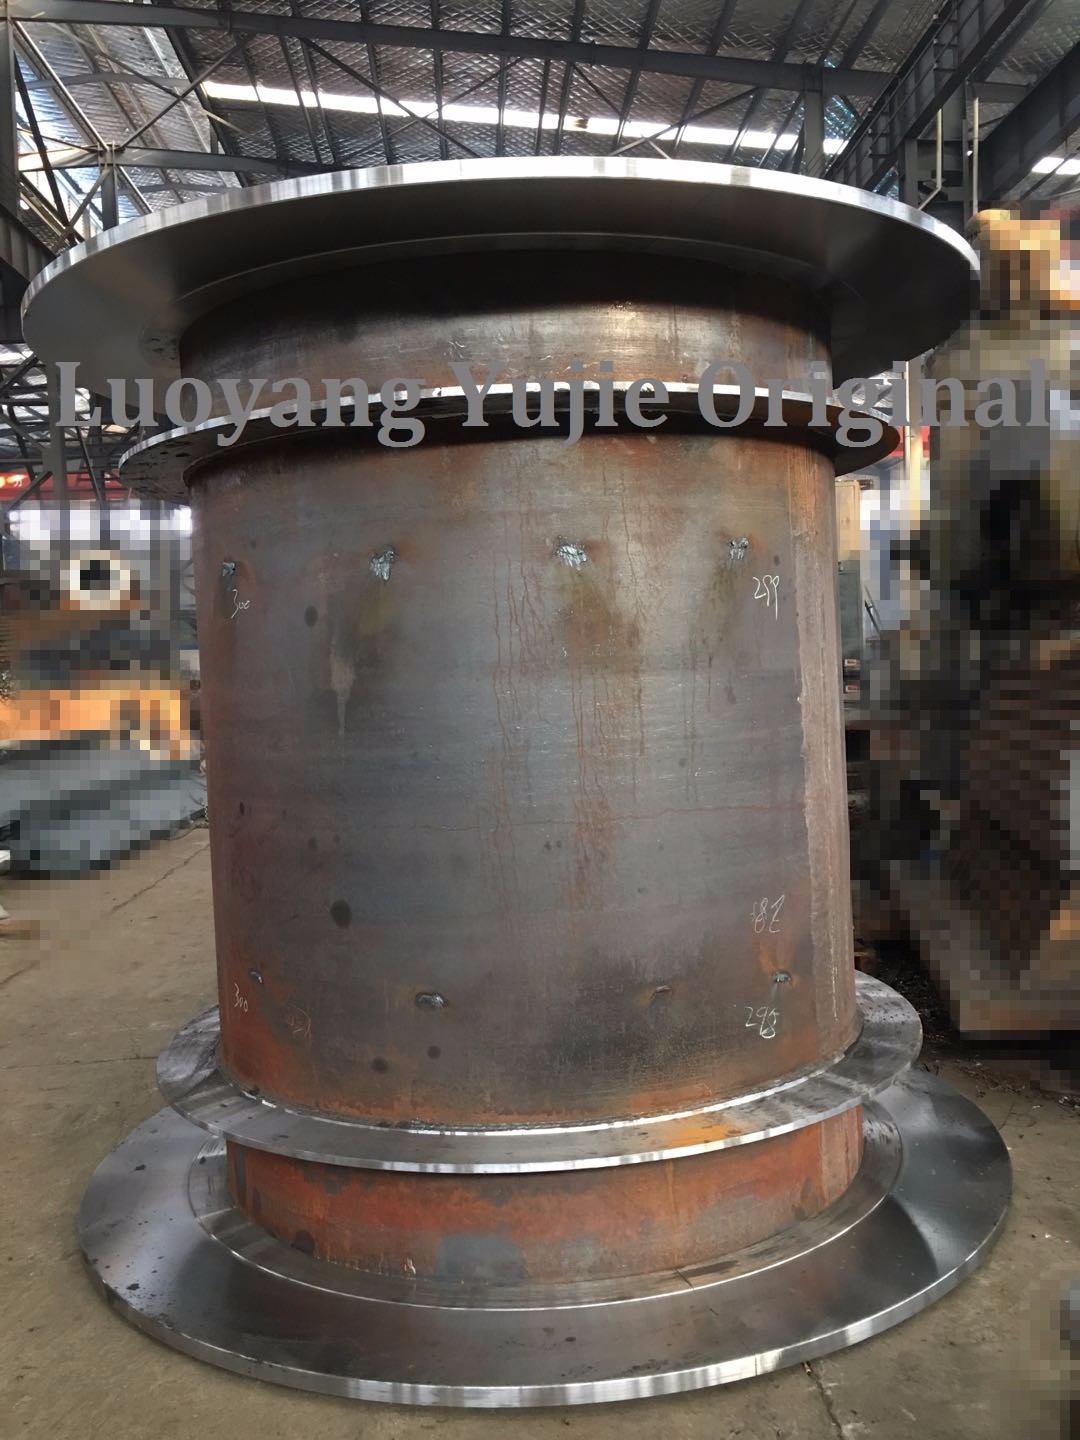
Φ2m Blast Furnance Feeding Winch Parts machinaal bewerkt met CNC verticale draaibank
Afgewerkte hoogovenslier met:

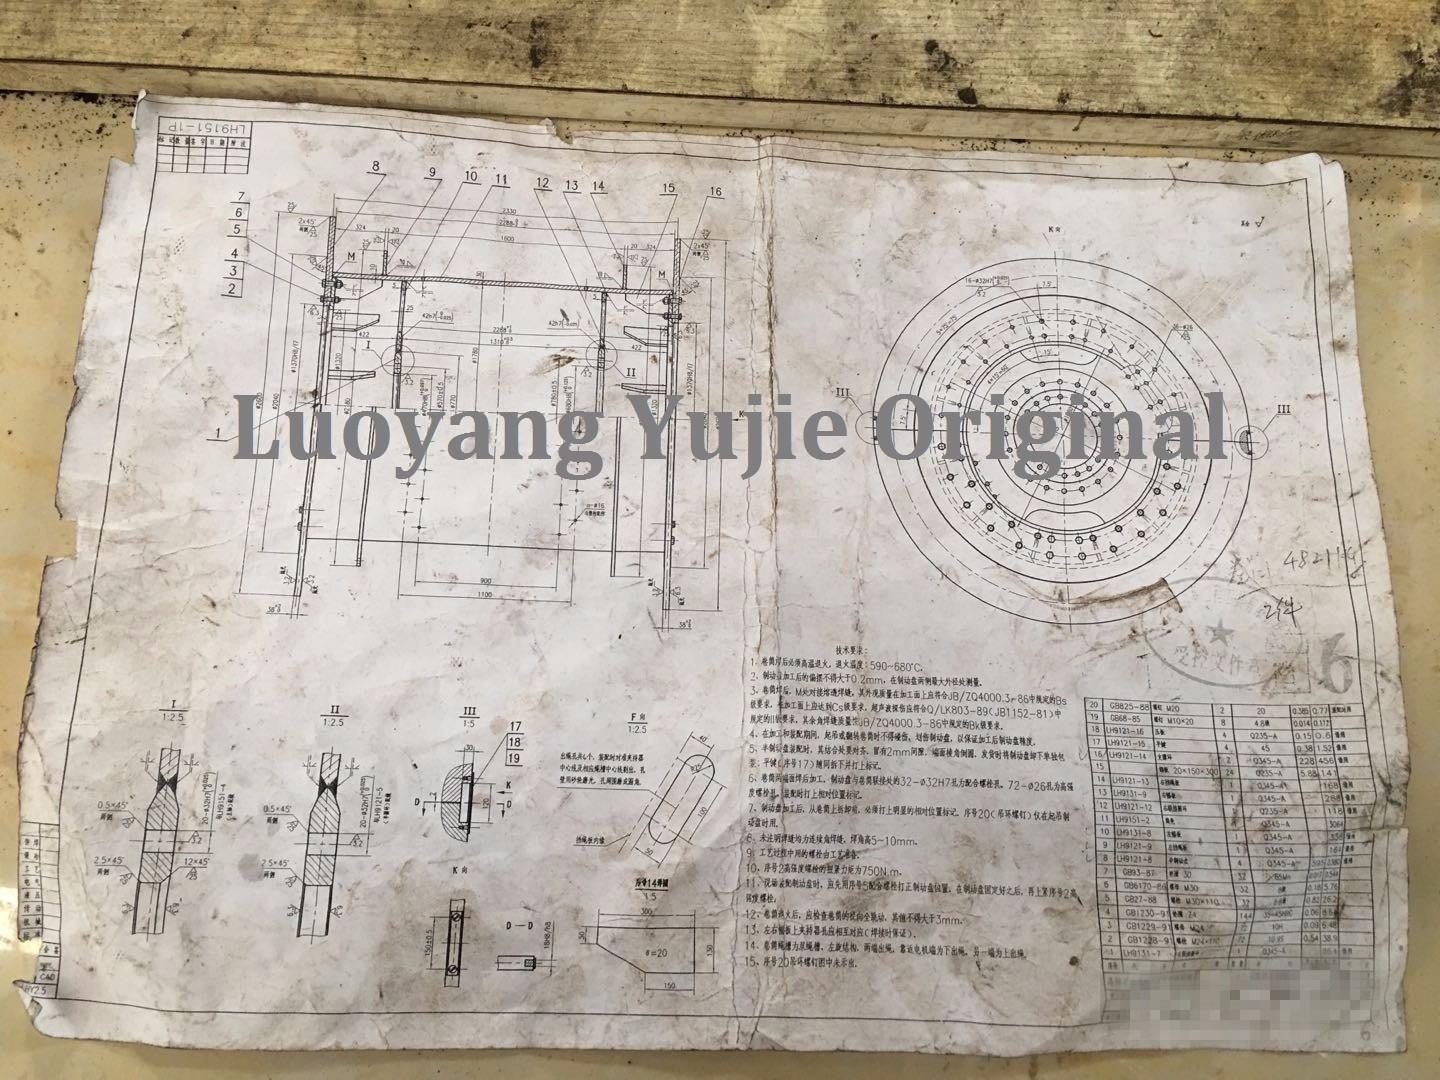
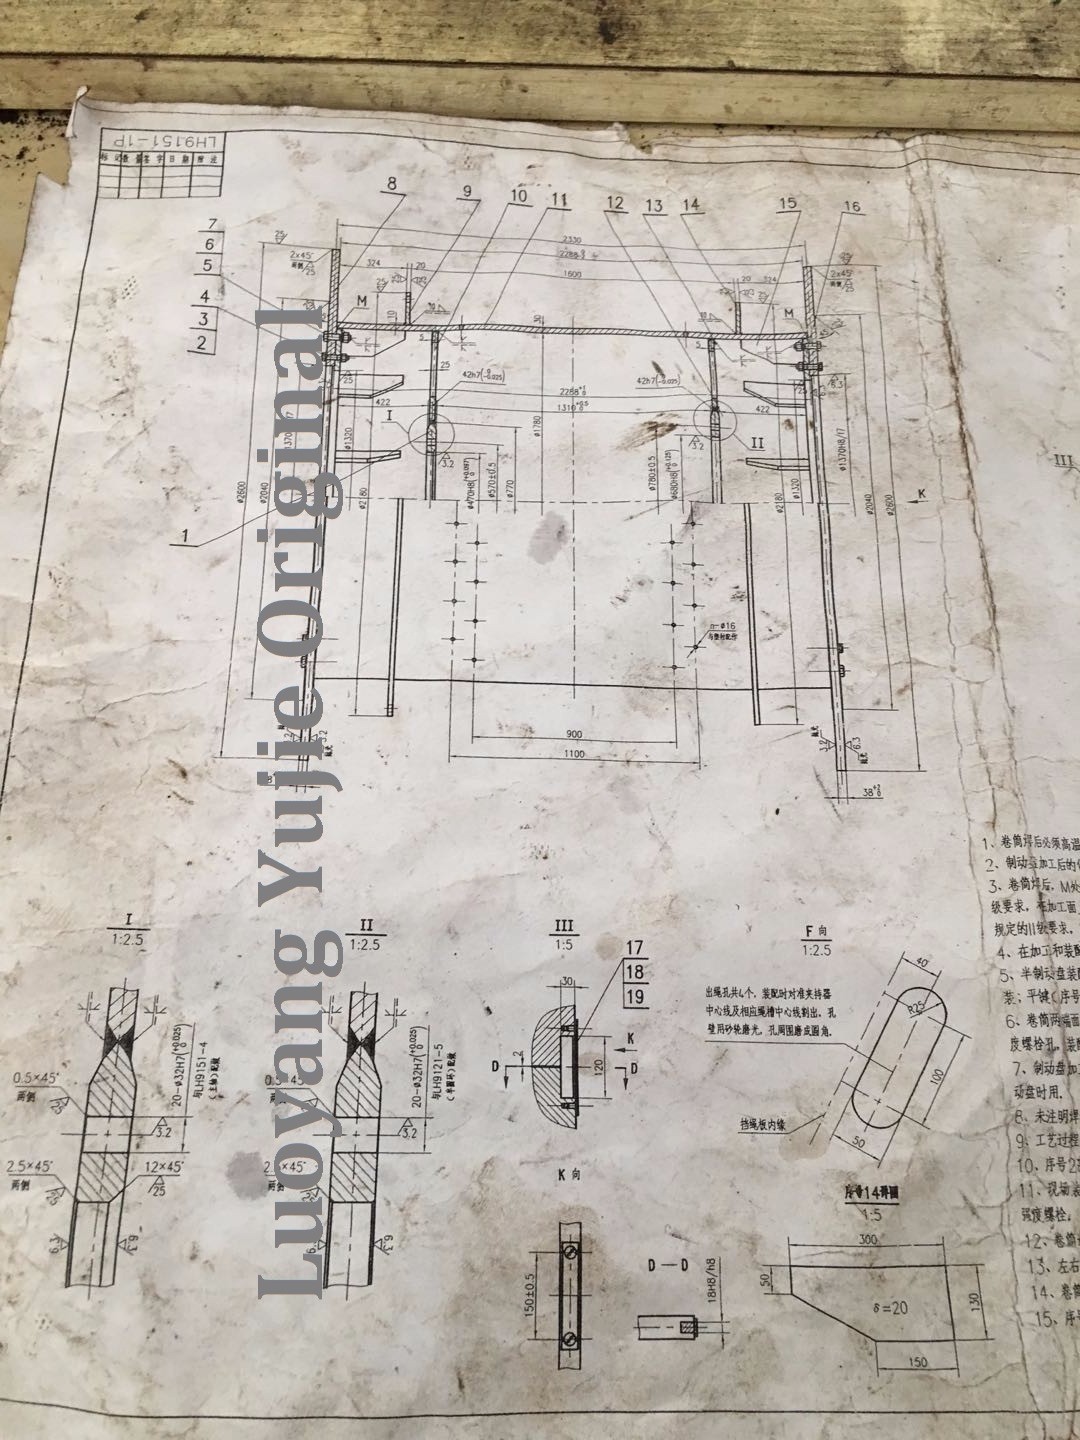
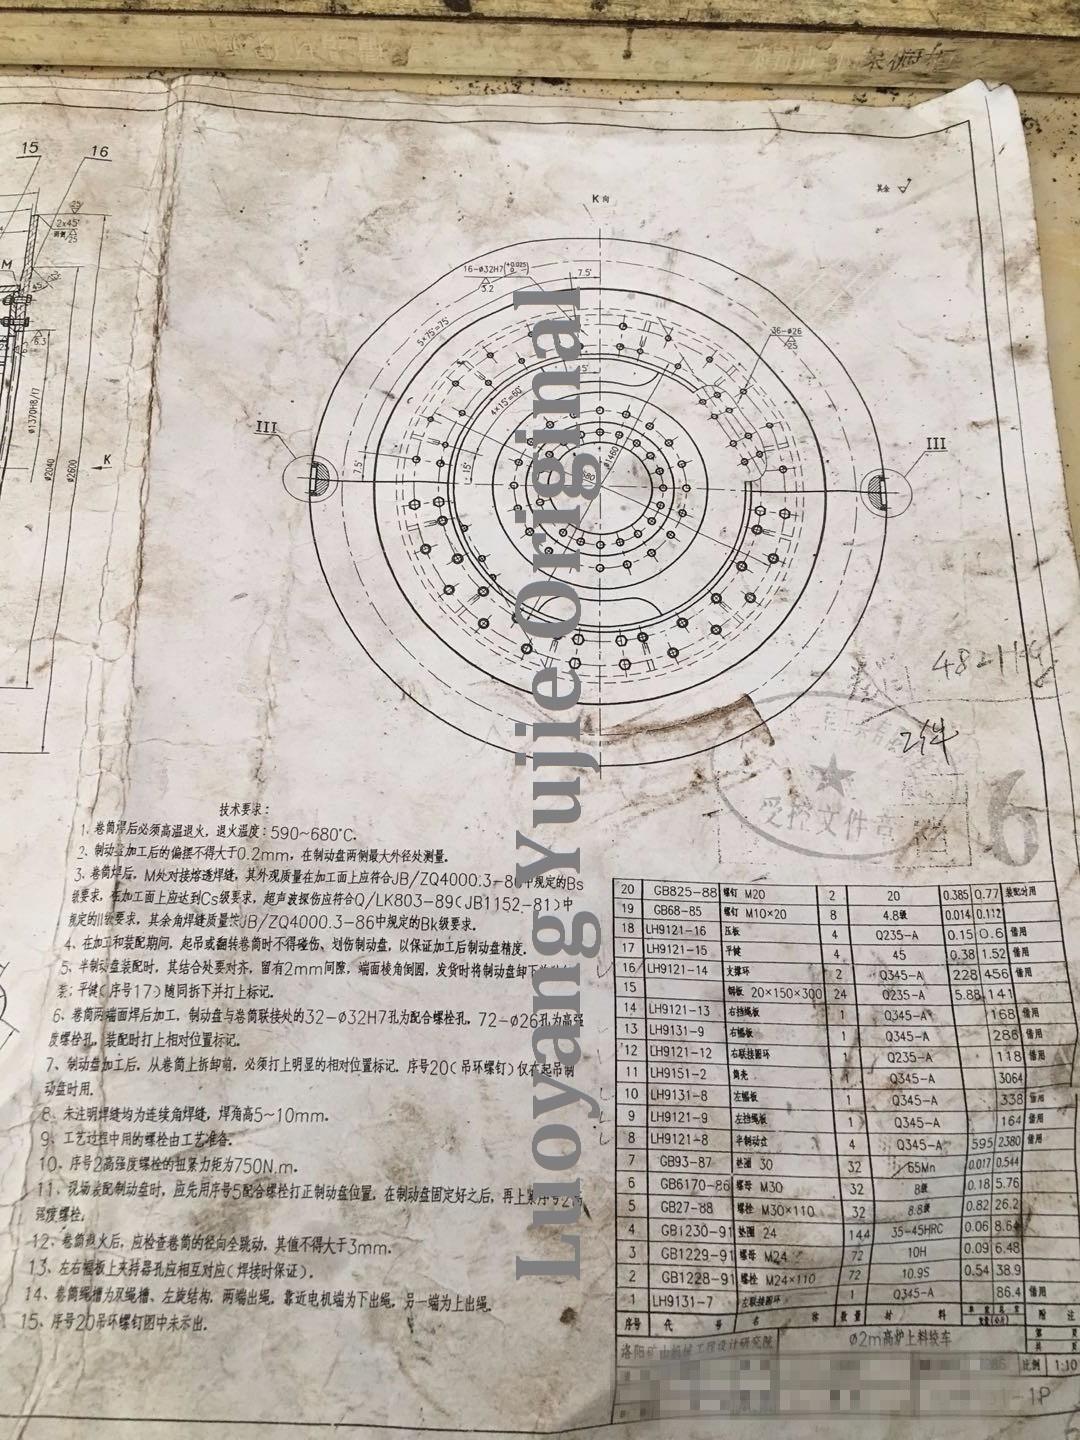
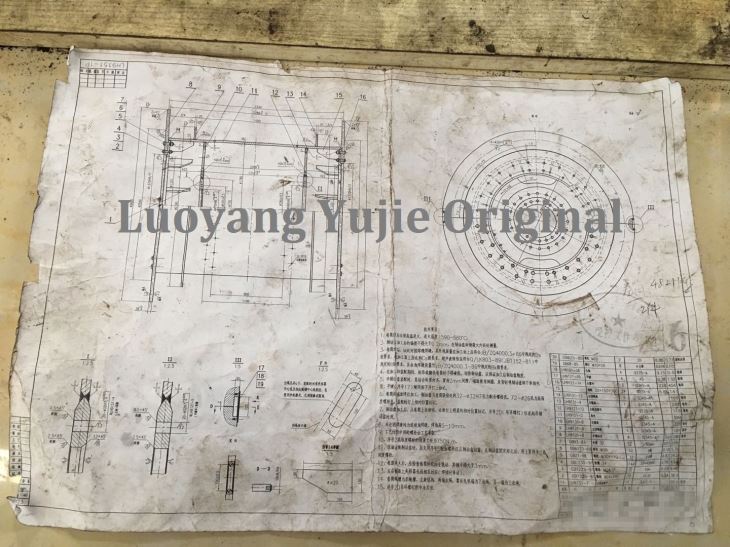
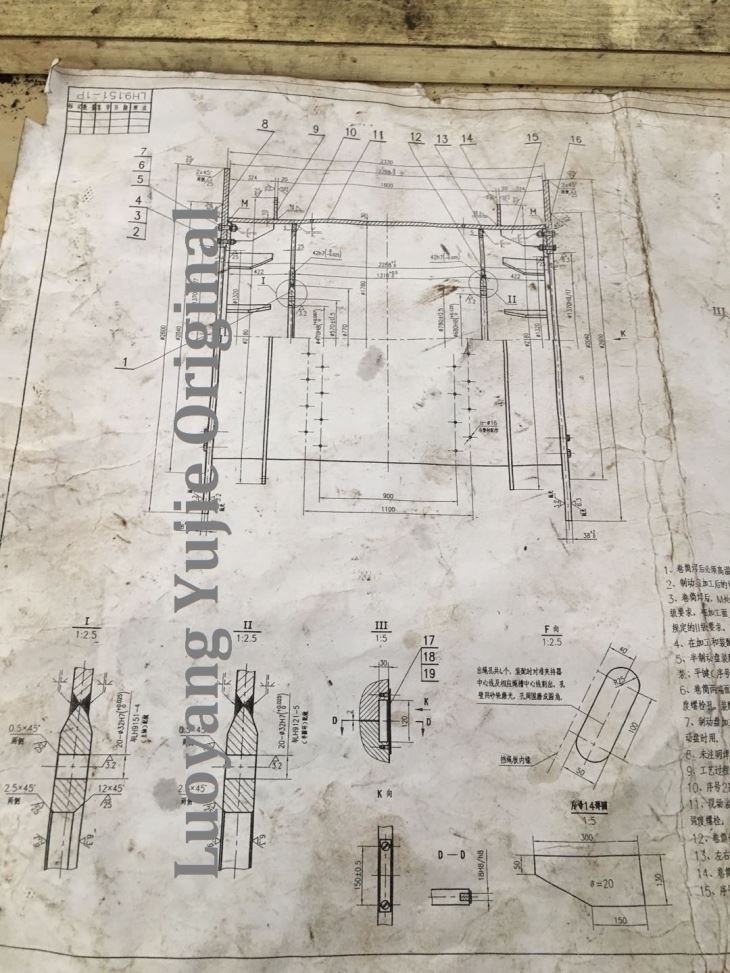
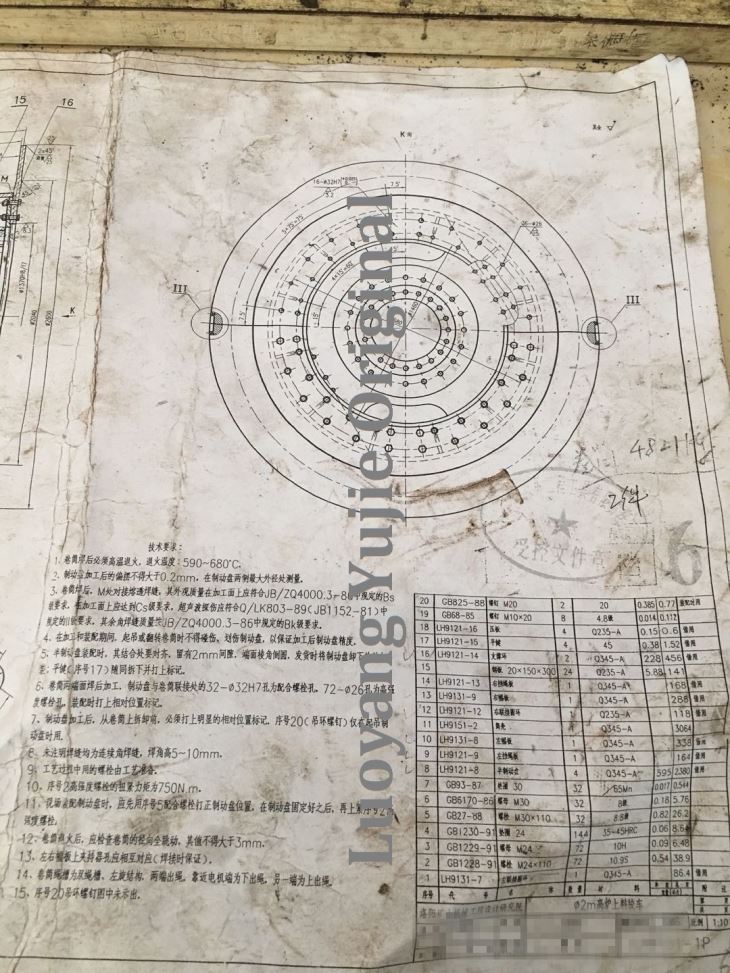
Technische eis voor deΦ2m hoogovende lier:
1. Hoge gloeien behandeling na lassen rollende stuk, met behandelingstemperatuur 590 ~ 680 graden
2.Breekschijf na-bewerkingsslag niet groter dan 0,2 mm, maximale buitendiameter meten
3.Na rollassen, smelten door lassen bij M, de presentatiekwaliteit volgens Bs-basisvereiste van JB / ZQ4000.3-80, bewerkingsvlak volgens Cs-kalibratievereiste, en ultrasone foutdetectie volgens II-kwaliteitsvereiste van Q / LK8032 -89 (JB1152-82) en ander hoeklassen volgens Bk-kwaliteitsvereiste van JB / ZQ4000.3-86
4. tijdens het bewerken en montageproces, geen kneuzingen en krassen op het breken van de schijf bij het heffen en draaien, het verdragen van de nabewerking en het breken van de schijfprecisie
5. Wanneer de schijf bijna is gebroken, moet u ervoor zorgen dat de positie van de scharnierpunten op één lijn ligt, met een tussentijd van 2 mm. Brekende schijf afzonderlijk verpakt, no.7 deel ook samen afgeranseld en markeren
6.Roller eerst het tweezijdige lassen en dan het machinaal bewerken, boorgat 32-φ32H7 als passend boutgat bij breuk en rolverbinding, en gat 72-φ26 als boutgat met hoge weerstand, en merk duidelijk bij relatieve positie wanneer het passen
7.Na het breken van de schijf, maar voordat deze van de rol wordt verwijderd, moet duidelijk worden aangegeven op de relatieve positie, nr. 20 hijsoogbout wordt alleen gebruikt bij het hijsen van de breekplaat
8. Niet-gemarkeerde lassen joint moet continue hoeklassen, en fileerlassen hoge 5 ~ 10mm
9.Alle technisch gebruikte verwerkingsbouten
10.Niet.2 Het boutenightening-moment van hoge sterkte moet 750N.m zijn
11. Gebruik bij het monteren van de breekschijf ter plaatse de gemonteerde No.5-bout om de positie van de breekschijf recht te zetten. Draai na het losmaken van de schijf de No.2 hoge-sterkte bout vast
12. Controleer na het uitgloeien van de rol de radiale volledige slag van de rol, waarbij de slagwaarde niet groter is dan 3 mm
13.Gaatgatsgaten aan twee zijden moeten overeenkomend zijn (gewaarborgd bij het bewerken)
14.Roller touw slot moet dubbel touw zijn, linksdraaiende structuur, twee-uiteinden touw in en uit, het einde dichtbij de motor is lager touw uit, het andere uiteinde is bovenste touw uit
15.No.20 hijsoogbout niet gemarkeerd in tekeningen
Φ2m hoogoventoevoerlier bewerkt op 5 m lange verticale werktuigmachines:
Materiaal: koolstof, aluminium en roestvrij staal
Standaard: ISO, SGS, CE
Verwerking: smeden, gieten en lassen
Warmtebehandeling: inductiedoving
Gewicht: 7286 kg
Tolerantie: + 0,025 mm
Mechanische eigenschappen: als tekeningen
OEM-diensten aangeboden: als tekeningen
Populaire tags: φ2m hijstoestel hoogovens voedende kruk, fabrikanten, leverancier, fabriek, aangepast, goedkoop, prijs, in voorraad, te koop


